-
 +86-0571-83175630
-
 [email protected]


Produsen plastik pembungkus menyusut bening
-
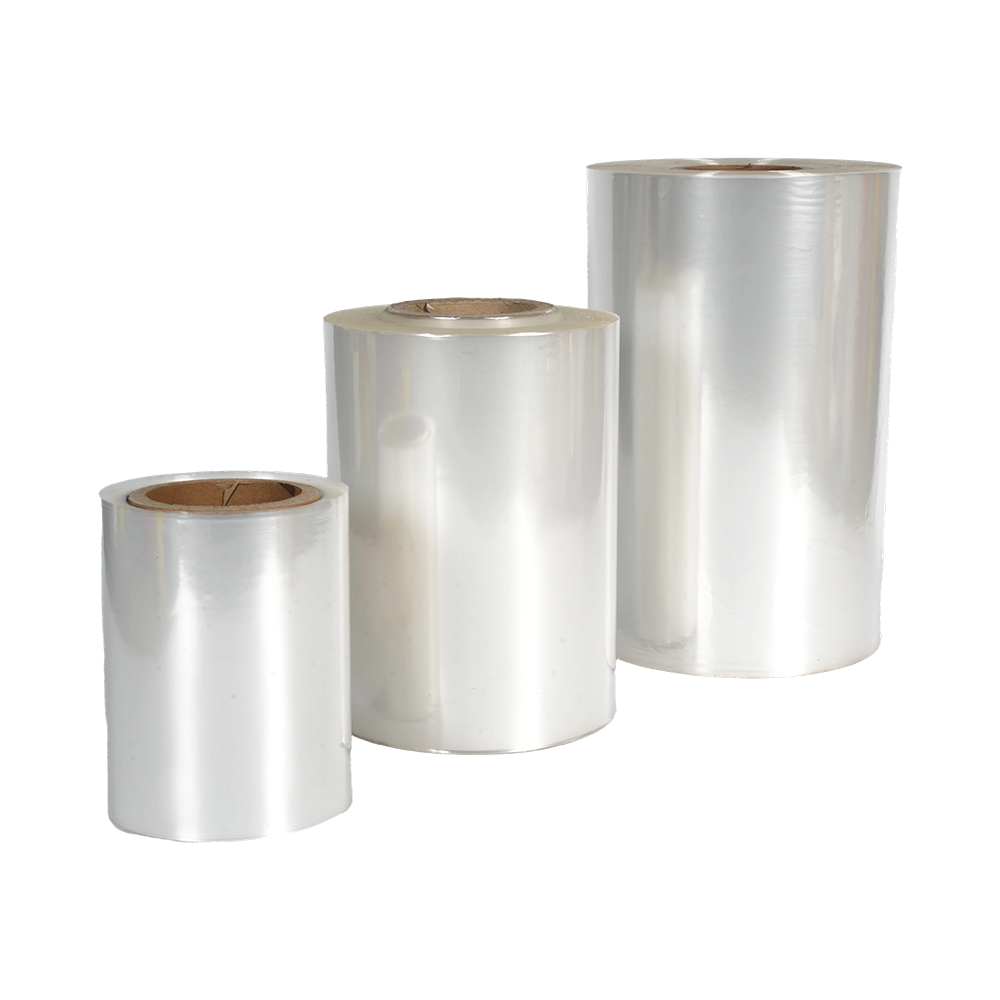
Film penyusut panas POF, Ketebalan 0,012MM-0,05MM
Film penyusut panas POF adalah film poliolefin multi-lapisan yang diekstrusi bersama yang dikenal... -
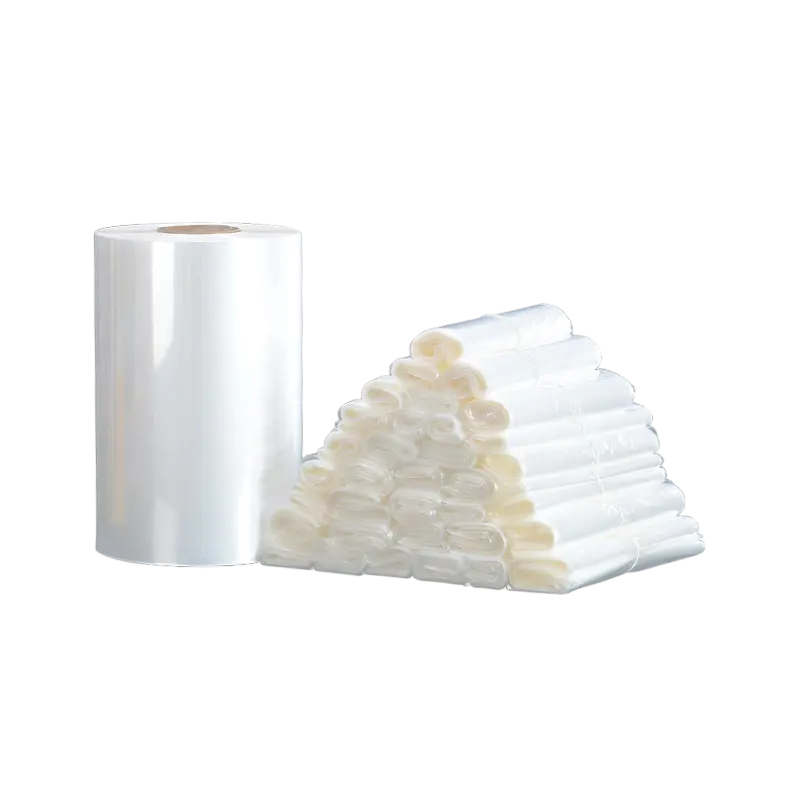
Film/Tas Penyusut POF
Film/kantong menyusut POF: pilihan utama untuk kemasan heat-shrink di era kepatuhan lingkungan. D... -
Film/Tas Penyusutan PE
Film/tas menyusut PE: pilihan sulit untuk pengemasan industri tugas berat. Diproduksi menggunakan... -
Film Penyusut PVC
Film menyusut PVC: pilihan kemasan label yang telah teruji dan hemat biaya. Diproduksi menggunaka... -
Film Penyusutan PET
Film menyusut PET adalah bahan pilihan untuk label dan kemasan kelas atas untuk botol yang bentuk...
Penghargaan
-
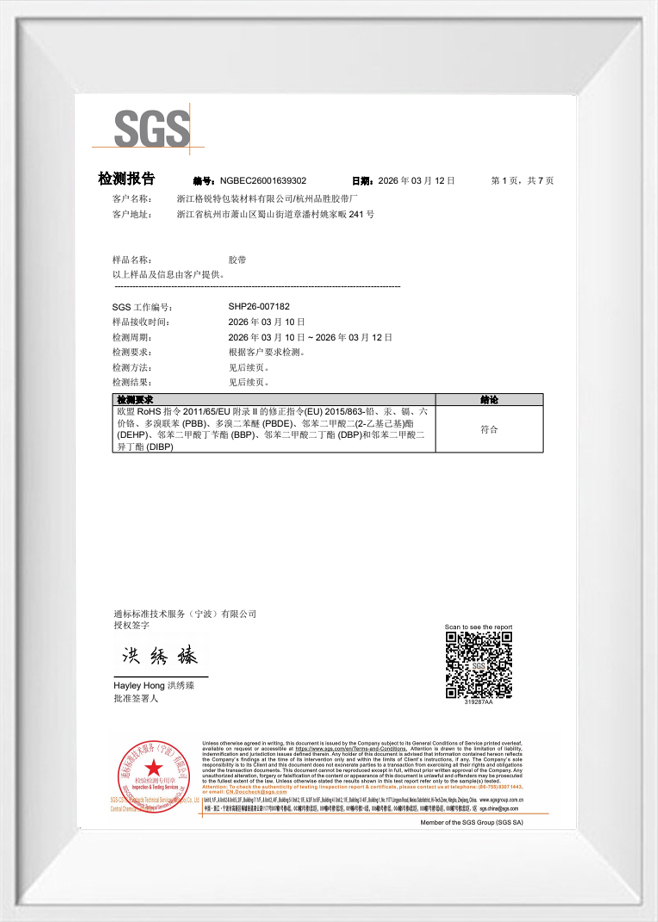 Laporan Uji
-
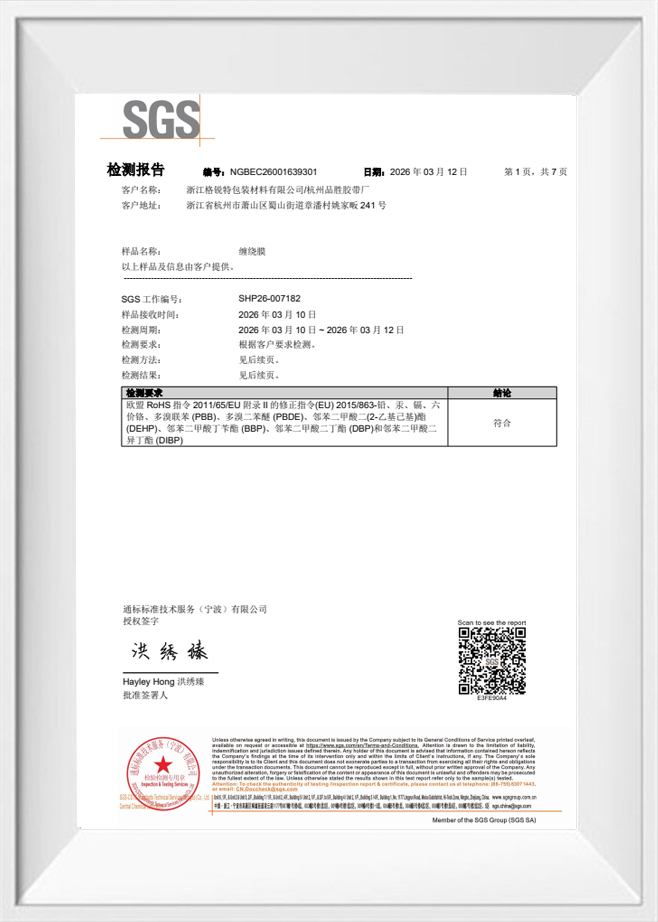 Laporan Uji
-
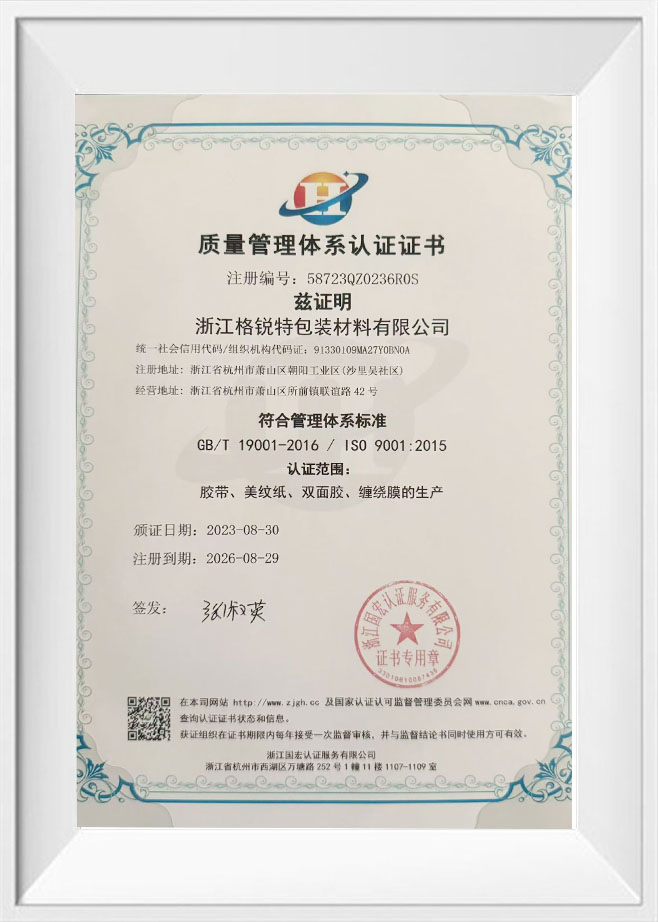 Sertifikat Sertifikasi Sistem Manajemen Mutu
-
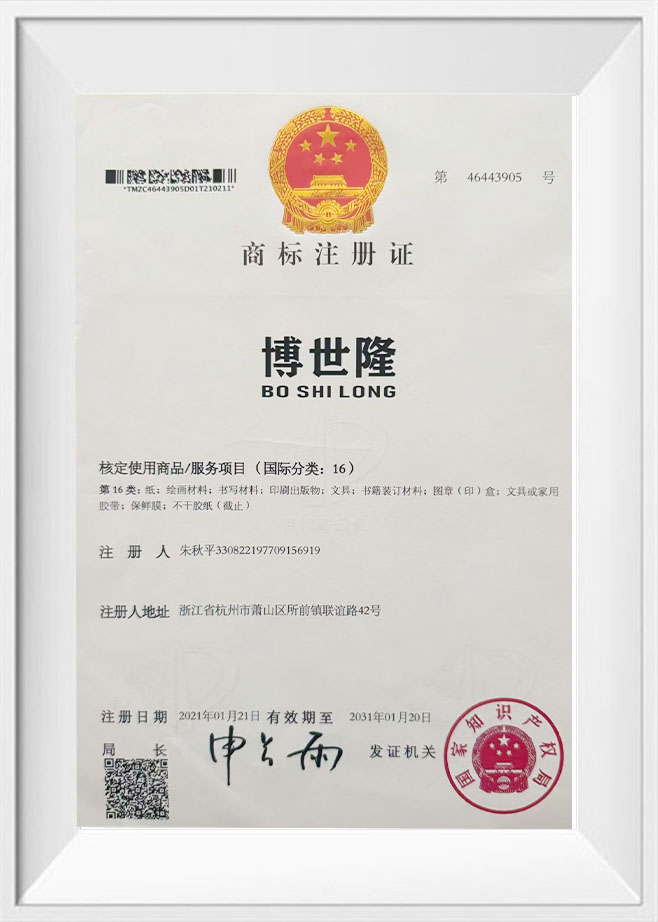 Sertifikat Pendaftaran Merek Dagang
-
 Sertifikat Sertifikasi Sistem Manajemen Mutu
Berita
-
Berita Industri 2026-10-14
Ketika peti alat berat mencapai gudang pelabuhan setelah 40 hari di laut, perbedaan antara bungkusan aman dan muatan lepas sering kali terletak pada bahan pengikatnya. Tali baja berkarat, terpotong sudut, dan memerlukan alat berat untuk mengencangkannya. Sebaliknya, tali polipropilena akan merambat di bawah b...
Lihat Lebih Banyak -
Berita Industri 2026-10-07
Sebuah pabrik minuman kehilangan dua palet produk botolan ketika tali PET berwarna gelap pada muatan yang menghadap forklift putus pada las yang rusak. Operator tidak dapat melihat lasan karena tali buram menyembunyikannya. Tali pengikat PET transparan menghilangkan titik buta tersebut: bodi be...
Lihat Lebih Banyak -
Berita Industri 2026-09-30
Palet rangka aluminium hadir dengan tali hal putus, lapisan atas bergeser, dan perjalanan sejauh 400 km ke depan. Adegan itu berulang setiap hari, dan itulah sebabnya pembeli beralih ke sana Tali pengepakan PET untuk beban yang berbobot, menetap, atau menempuh perjalanan jauh. PET adalah sepupu...
Lihat Lebih Banyak
Hubungi kami sekarang
Kecilkan Film Industry Knowledge Extension
Mengapa Ketebalan dan Ukuran Film Lebih Penting Dari Yang Anda Pikirkan
Zhejiang Geruite Packaging Materials Co., Ltd. bekerja sama dengan tim pengadaan di bidang logistik, ritel, dan manufaktur industri — dan salah satu sumber kegagalan pengemasan paling konsisten yang kami temui adalah ketidaksesuaian ukuran. Pembeli sering kali hanya menggunakan satu spesifikasi film di semua SKU, tanpa menyadari bahwa kinerja bungkus menyusut terkait langsung dengan hubungan antara ukuran film, berat produk, dan profil permukaan.
Bungkus plastik bening tersedia secara komersial dalam ukuran yang biasanya berkisar antara 35 hingga 200 gauge (kira-kira 9 hingga 50 mikron). Film yang lebih tipis dalam kisaran ukuran 35–60 sangat sesuai dengan produk yang halus dan ringan serta menghasilkan hasil akhir ritel yang sangat mengkilap. Alat pengukur yang lebih berat dari ukuran 75–100 lebih cocok untuk bentuk tidak beraturan, sudut tajam, atau produk yang digabungkan menjadi satu di mana ketahanan terhadap tusukan film menjadi sangat penting. Menggunakan ukuran yang terlalu kecil pada produk dengan tepi yang menonjol tidak hanya berisiko bocor selama penanganan — namun juga menimbulkan robekan mikro yang mengganggu lingkungan tertutup, sehingga mempercepat masuknya kelembapan dan oksidasi pada barang-barang sensitif.
Tes praktisnya sangat mudah: aplikasikan film secara manual di sekitar profil produk dan periksa apakah film tersebut sesuai tanpa menjembatani area yang tersembunyi. Jika terjadi penghubungan, rasio penyusutan film — persentase kontraksi film di setiap orientasi saat panas diterapkan — mungkin tidak mencukupi. Film penyusut yang berorientasi dua sumbu menawarkan penyusutan yang seimbang pada arah mesin dan melintang, ideal untuk geometri tidak beraturan. Film yang berorientasi mono-aksial menyusut terutama dalam satu arah dan lebih cocok untuk aplikasi pelabelan selongsong atau format tabung.
Pengaturan Terowongan Panas dan Kompatibilitas Film: Melakukan Siklus Penyusutan dengan Benar
Kualitas hasil akhir shrink wrap segel tidak terlalu bergantung pada spesifikasi film daripada yang diasumsikan sebagian besar operator, dan lebih bergantung pada apakah parameter terowongan panas benar-benar sesuai dengan kimia film. Dua variabel mendominasi: kecepatan konveyor dan suhu terowongan. Jika dijalankan terlalu cepat, film akan menyusut, dengan lipatan longgar dan sudut terbuka. Pengoperasian yang terlalu lambat akan menyebabkan penyusutan berlebihan, sehingga menekan jahitan, menghasilkan lubang yang mudah terbakar, dan dapat merusak atau menghancurkan produk ringan di bawahnya.
Film penyusut PVC beroperasi secara efektif pada kisaran suhu terowongan 120–160°C, sedangkan film poliolefin (POF) — kini menjadi pilihan yang lebih disukai di lingkungan yang bersentuhan dengan makanan dan ritel karena pembakarannya yang tidak berbau dan kepatuhan FDA — biasanya memerlukan suhu 120–175°C tergantung pada ketebalan dan kecepatan konveyor. Kesalahan kritisnya adalah memperlakukan suhu sebagai satu-satunya variabel. Waktu tunggu konveyor — total detik yang dihabiskan produk di dalam terowongan — juga sama menentukannya. Belt yang lebih lambat dengan suhu lebih rendah sering kali menghasilkan hasil akhir yang lebih bersih dibandingkan kombinasi suhu tinggi dan kecepatan tinggi yang membuat film terguncang secara tidak merata.
Untuk operasi yang menjalankan ukuran produk campuran pada jalur yang sama, metode kalibrasi yang paling praktis adalah dengan menjalankan batch uji pada titik tengah kisaran suhu yang direkomendasikan pabrikan film, menyesuaikan kecepatan konveyor terlebih dahulu, dan hanya mengubah suhu sebanyak 5°C setelah optimalisasi kecepatan habis. Pendekatan ini mengurangi limbah film selama kalibrasi dan melindungi peralatan penyegelan dari tekanan termal yang disebabkan oleh perubahan suhu besar yang berulang-ulang.
Alur Kerja Pembungkus Manual: Dimana Rol Tangan Shrink Wrap Menambah Nilai Terukur
Tidak setiap operasi pengemasan dapat membenarkan biaya modal atau luas lantai jalur terowongan penyusutan yang sepenuhnya otomatis. Untuk pemenuhan volume rendah hingga menengah, pengemasan di lapangan, atau barang tidak beraturan yang tidak dapat disalurkan secara andal melalui peralatan otomatis, alur kerja pembungkusan manual tetap menjadi standar praktis — dan rol tangan bungkus menyusut adalah alat utama yang menentukan apakah proses manual efisien atau kacau.
Rol tangan memiliki dua fungsi dalam alur kerja bungkus susut manual: mengencangkan film secara merata saat diaplikasikan di sekitar produk, dan menjaga konsistensi tumpang tindih pada setiap lintasan. Tanpa roller, operator cenderung mengaplikasikan lapisan film dengan tegangan yang tidak rata – kencang pada satu sisi, longgar pada sisi lainnya – yang berarti penyusutan yang tidak merata ketika panas diterapkan dan menghasilkan hasil akhir yang kusut dan tidak dapat diterima secara komersial. Rol tangan yang dirancang dengan baik mempertahankan celah tetap antara inti dan film yang mengatur tegangan secara otomatis saat operator bergerak di sekitar produk.
Untuk pembungkusan tingkat palet menggunakan stretch atau shrink film, desain pegangan ergonomis menjadi masalah fungsional, bukan sekadar pertimbangan kenyamanan. Cedera stres yang berulang akibat pembungkusan manual dalam jumlah besar merupakan masalah produktivitas dan tanggung jawab yang terdokumentasi di lingkungan gudang. Rol dengan pegangan berputar yang empuk mengurangi kelelahan genggaman secara signifikan dibandingkan dengan dispenser inti tetap. Untuk operasi di mana satu operator menyelesaikan lebih dari 50 unit per shift secara manual, investasi pada roller tangan berkualitas dengan pegangan ergonomis menghasilkan pengurangan klaim cedera dan hasil yang berkelanjutan dalam kuartal pertama penggunaan. Di Zhejiang Geruite Packaging Materials Co., Ltd., produk film kami dirancang dengan toleransi pengukur yang konsisten secara khusus untuk mendukung pengeluaran rol tangan yang mulus dan dapat diprediksi tanpa pelacakan film atau tepi melengkung selama aplikasi.
Pertimbangan Keberlanjutan dalam Spesifikasi Shrink Film
Seiring dengan meluasnya undang-undang tanggung jawab produsen yang diperluas (EPR) di pasar ekspor utama – termasuk Peraturan Pengemasan dan Limbah Pengemasan (PPWR) di Uni Eropa, Pajak Kemasan Plastik di Inggris, dan kerangka serupa yang muncul di Asia Tenggara – pilihan bahan shrink film semakin menjadi sebuah keputusan kepatuhan, bukan hanya keputusan kinerja.
Dua bahan shrink film yang dominan, PVC dan poliolefin (POF), mempunyai profil akhir masa pakai yang sangat berbeda. PVC semakin dibatasi atau dikenai pajak yang besar di pasar yang diatur karena kandungan klorinnya dan timbulnya emisi asam klorida selama pembakaran. POF — terdiri dari varian polietilen (PE) dan polipropilen (PP) — kompatibel dengan aliran daur ulang poliolefin yang ada di sebagian besar pasar negara maju, asalkan dikumpulkan secara terpisah dari kertas dan bahan lainnya.
Bagi produsen yang melakukan ekspor ke pembeli UE karena persyaratan uji tuntas rantai pasokan yang semakin meningkat, menyatakan komposisi film dan kemampuan daur ulang pada dokumentasi kemasan sudah menjadi praktik standar. Menentukan film dengan konstruksi polimer tunggal (mono-material PE atau PP) dibandingkan dengan ekstrusi bersama multi-lapisan akan meningkatkan klasifikasi kemampuan daur ulang di bawah kerangka RecyClass dan CEFLEX, yang kini diwajibkan oleh beberapa pengecer besar Eropa sebagai kriteria kualifikasi pemasok. Downgauging — mengurangi ketebalan film sambil mempertahankan kinerja mekanis yang diperlukan melalui peningkatan formulasi polimer — merupakan strategi paralel yang mengurangi konsumsi bahan per unit pembungkus sebesar 15–25% tanpa mengurangi integritas segel, sehingga secara langsung mengurangi biaya bahan dan kewajiban pajak plastik.
-
 Our VisionOur Vision
To be a trusted global partner in packaging materials, delivering innovative, reliable, and sustainable solutions that create long-term value for our customers. -
 Our MissionOur Mission
To provide high-quality packaging materials and customized solutions through advanced manufacturing, strict quality control, and responsive service, helping customers improve efficiency and competitiveness. -
 Social ResponsibilitySocial Responsibility
We are committed to responsible manufacturing by promoting eco-friendly materials, reducing environmental impact, and ensuring safe and ethical production practices. Through sustainable operations and long-term partnerships, we aim to contribute positively to society, the environment, and the communities we serve.
CONTACT DETAILS
- Address:No.241, Yaojiafan, Zhangpanqiao, Jalan Shushan, Distrik Xiaoshan, Kota Hangzhou, Provinsi Zhejiang, Tiongkok
- TEL:+86-0571-83175630
- Telepon:+86-13336160217
- Email:[email protected]
PRODUK
TAUTAN CEPAT
PUSAT BERITA
TERMINAL SELULER
Hak Cipta© Zhejiang Geruite Packaging Materials Co., Ltd. Hak Cipta Dilindungi.
Privasi Pembungkus menyusut bening kustom