-
 +86-0571-83175630
-
 [email protected]


Film Kemasan Produsen
information to be updated
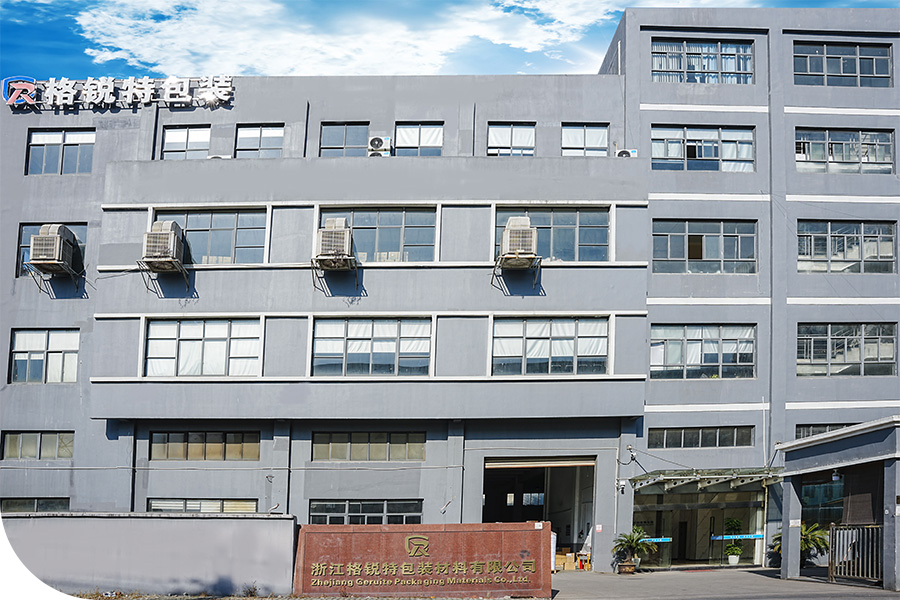
Penghargaan
-
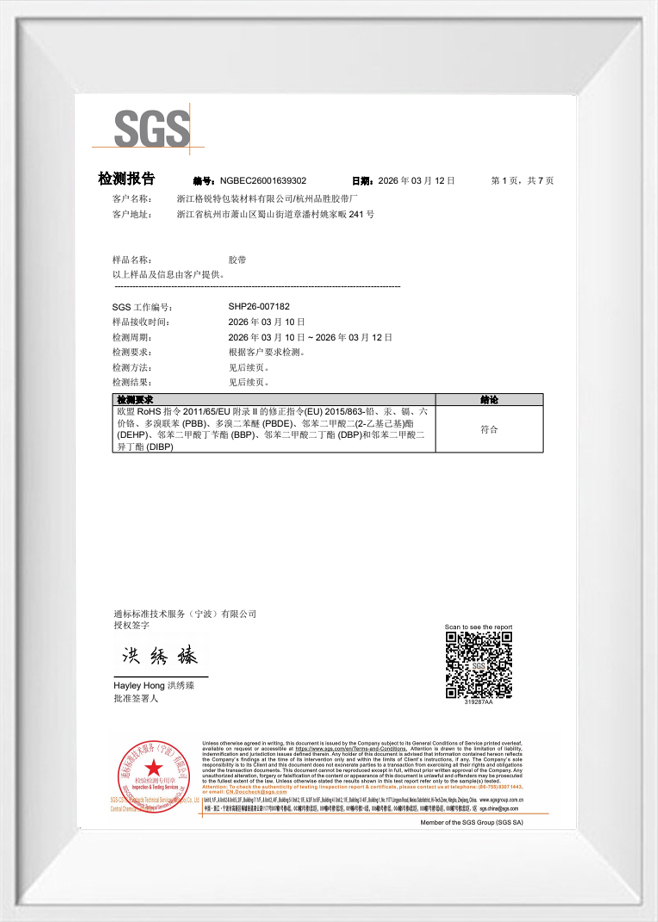 Laporan Uji
-
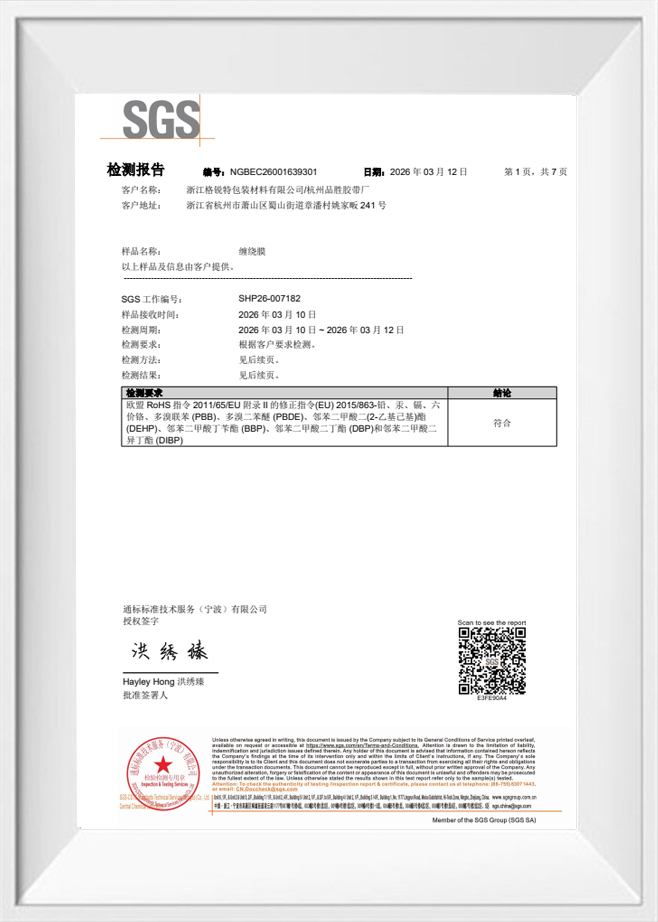 Laporan Uji
-
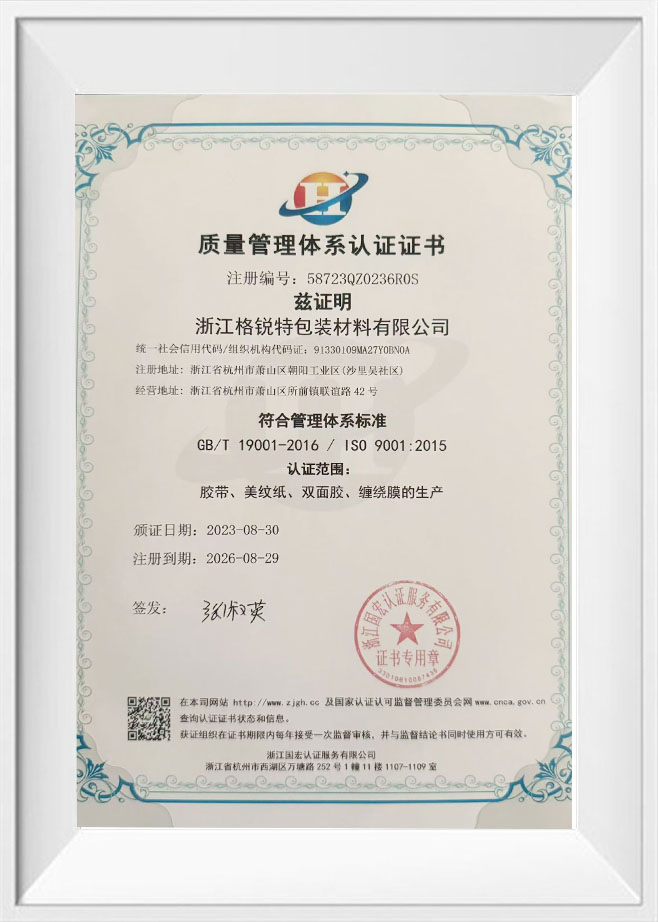 Sertifikat Sertifikasi Sistem Manajemen Mutu
-
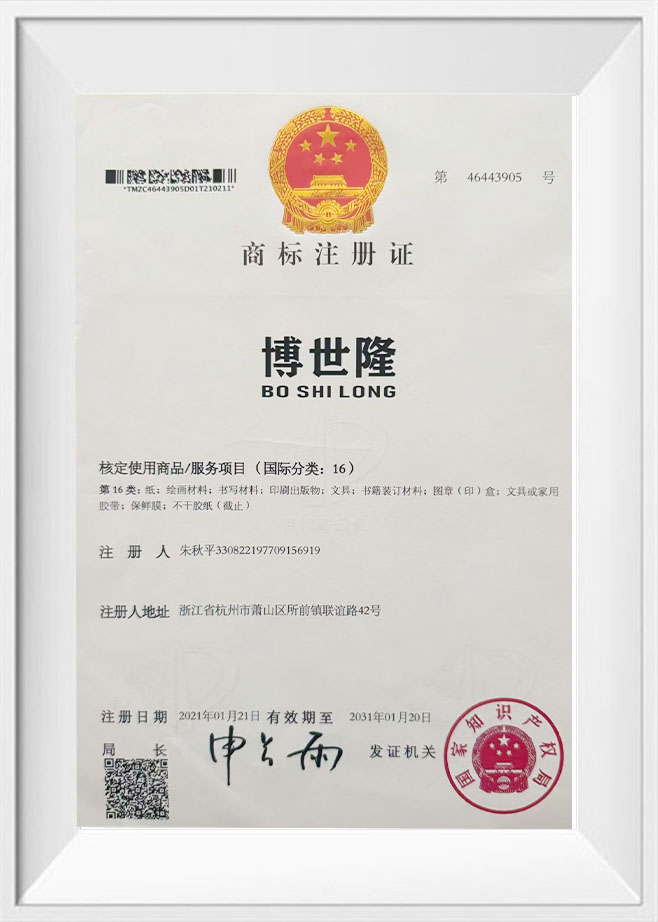 Sertifikat Pendaftaran Merek Dagang
-
 Sertifikat Sertifikasi Sistem Manajemen Mutu
Berita
-
Berita Industri 2026-10-14
Ketika peti alat berat mencapai gudang pelabuhan setelah 40 hari di laut, perbedaan antara bungkusan aman dan muatan lepas sering kali terletak pada bahan pengikatnya. Tali baja berkarat, terpotong sudut, dan memerlukan alat berat untuk mengencangkannya. Sebaliknya, tali polipropilena akan merambat di bawah b...
Lihat Lebih Banyak -
Berita Industri 2026-10-07
Sebuah pabrik minuman kehilangan dua palet produk botolan ketika tali PET berwarna gelap pada muatan yang menghadap forklift putus pada las yang rusak. Operator tidak dapat melihat lasan karena tali buram menyembunyikannya. Tali pengikat PET transparan menghilangkan titik buta tersebut: bodi be...
Lihat Lebih Banyak -
Berita Industri 2026-09-30
Palet rangka aluminium hadir dengan tali hal putus, lapisan atas bergeser, dan perjalanan sejauh 400 km ke depan. Adegan itu berulang setiap hari, dan itulah sebabnya pembeli beralih ke sana Tali pengepakan PET untuk beban yang berbobot, menetap, atau menempuh perjalanan jauh. PET adalah sepupu...
Lihat Lebih Banyak
Hubungi kami sekarang
Film Kemasan Industry Knowledge Extension
Bagaimana Kimia Polimer Menentukan Kinerja Film Kemasan
Zhejiang Geruite Packaging Materials Co, Ltd memasok film kemasan di sektor logistik, makanan, elektronik, dan industri — dan kesalahan spesifikasi yang paling sering kami temui adalah memilih film berdasarkan tampilannya, bukan komposisi polimernya. Dua film dapat terlihat identik pada gulungan namun memiliki kinerja yang sangat berbeda di bawah kondisi penyegelan, pencetakan, atau pemuatan yang sama, karena resin dasarnya menentukan hampir setiap sifat fungsional.
Tiga polimer dominan dalam film kemasan fleksibel adalah polietilen (PE), polipropilen (PP), dan poliester (PET). PE menawarkan fleksibilitas yang sangat baik, penghalang kelembaban, dan kemampuan penyegelan panas dengan biaya yang relatif rendah, menjadikannya pilihan utama untuk pembungkus makanan, tas produksi, dan kurir surat. PP — khususnya polipropilena berorientasi biaksial (BOPP) — memberikan kekakuan, kejernihan, dan kemampuan cetak yang unggul, itulah sebabnya PP mendominasi kemasan makanan ringan, film label, dan pembungkus aliran ritel. PET memberikan kekuatan tarik dan ketahanan suhu tertinggi di antara ketiganya, dan merupakan substrat standar untuk pengemasan vakum, film penutup, dan aplikasi apa pun yang memerlukan stabilitas dimensi jangka panjang.
Ekstrusi bersama multi-lapis menggabungkan polimer-polimer ini dalam struktur laminasi — biasanya 3, 5, atau 7 lapisan — untuk mencapai sifat yang tidak dapat diberikan oleh resin tunggal. Struktur umum untuk kemasan makanan memasangkan lapisan BOPP bagian luar (kejernihan dan kemampuan cetak) dengan lapisan sealant PE bagian dalam (segel panas dan penghalang kelembapan), yang digabungkan dengan lapisan resin pengikat. Memahami lapisan mana dalam struktur yang diekstrusi bersama yang menjalankan fungsi apa sangat penting ketika memecahkan masalah kegagalan segel, delaminasi, atau masalah adhesi cetak pada lini produksi.
Sifat Penghalang: Apa Artinya dan Kapan Menjadi Kritis
Kinerja penghalang dalam film kemasan diukur berdasarkan dua sumbu utama: laju transmisi oksigen (OTR), yang dinyatakan dalam cc/m²/hari, dan laju transmisi uap air (WVTR), yang dinyatakan dalam g/m²/hari. Kedua nilai ini, jika digabungkan, menentukan apakah sebuah film dapat melindungi umur simpan suatu produk dalam kondisi penyimpanan dan distribusi yang diinginkan.
Film PE dan PP standar memberikan penghalang kelembaban yang memadai tetapi penghalang oksigen buruk. Untuk produk yang sensitif terhadap oksigen – daging yang diawetkan, kopi, keju, komponen elektronik yang rentan terhadap oksidasi – diperlukan lapisan penghalang yang tinggi. Tiga penambahan penghalang tinggi yang paling umum adalah etilen vinil alkohol (EVOH), polivinilidena klorida (PVDC), dan metalisasi. EVOH memberikan kinerja OTR yang luar biasa (serendah 0,1–1,0 cc/m²/hari pada kelembapan rendah) namun bersifat higroskopis — penghalangnya akan menurun pada kelembapan relatif tinggi kecuali dilindungi oleh lapisan luar penghalang kelembapan. PVDC memberikan kombinasi penghalang oksigen dan kelembapan tanpa sensitivitas kelembapan, meskipun hal ini menimbulkan komplikasi daur ulang. Film metalisasi — di mana lapisan aluminium setipis nanometer diendapkan secara vakum ke permukaan film — menawarkan penghalang perantara hemat biaya yang cocok untuk makanan ringan, barang kering, dan aplikasi non-makanan yang memerlukan pengecualian cahaya dan kelembapan.
Untuk aplikasi rantai dingin, kinerja penghalang harus divalidasi pada suhu penyimpanan sebenarnya, bukan pada kondisi sekitar. Nilai OTR meningkat secara signifikan seiring dengan kenaikan suhu, yang berarti film yang memenuhi spesifikasi pada suhu 23°C mungkin gagal melindungi produk yang disimpan atau diangkut pada suhu 35–40°C di jaringan distribusi tropis. Meminta data penghalang dalam rentang suhu dari pemasok film Anda — bukan pengukuran ambien satu titik — merupakan praktik standar bagi produsen yang berfokus pada ekspor yang melakukan pengiriman ke pasar Asia Tenggara atau Timur Tengah. Di Zhejiang Geruite Packaging Materials Co., Ltd., kami menyediakan data kinerja penghalang di beberapa titik suhu berdasarkan permintaan untuk mendukung proses validasi umur simpan pelanggan.
Perawatan Permukaan dan Dampaknya terhadap Kualitas Cetak dan Keandalan Segel
Film poliolefin – PE dan PP – pada dasarnya bersifat non-polar, artinya tinta, pelapis, dan perekat memiliki daya rekat alami yang buruk pada permukaannya. Tanpa perawatan permukaan, tinta flexographic dan gravure bead, terkelupas selama konversi, atau gagal dalam uji ketahanan gesekan jauh sebelum produk sampai ke konsumen. Perlakuan corona adalah solusi standar industri: pelepasan listrik berfrekuensi tinggi mengoksidasi permukaan film, meningkatkan energi permukaannya dari garis dasar yang tidak diberi perlakuan sekitar 29–32 dyne/cm ke tingkat yang diberi perlakuan sebesar 38–44 dyne/cm, yang merupakan kisaran ambang batas untuk ikatan tinta dan perekat yang andal.
Detail operasional yang penting adalah bahwa pengobatan corona akan berkurang seiring berjalannya waktu. Film yang diolah di pabrik dan disimpan selama enam bulan sebelum dicetak mungkin memiliki nilai energi permukaan yang menurun hingga 34–36 dyne/cm — cukup untuk beberapa tinta tetapi tidak terlalu tinggi untuk pelapis padatan tinggi atau laminasi perekat berbahan dasar air. Pengujian pena Dyne pada saat penerimaan barang, bukan hanya pada saat penempatan pesanan, merupakan praktik kendali mutu yang benar untuk aplikasi intensif pencetakan. Untuk jalur pengemasan yang berjalan pada kecepatan tinggi dengan toleransi adhesi tinta yang ketat, unit perawatan corona in-line yang memproses ulang film segera sebelum stasiun pencetakan menghilangkan seluruh variabel pembusukan penyimpanan.
Kinerja segel panas juga dipengaruhi oleh tingkat perawatan permukaan. Lapisan film yang diolah secara berlebihan — energi corona yang diatur terlalu tinggi, atau proses perawatan yang berulang kali dilakukan — sebenarnya dapat mengurangi kemampuan seal dengan mengoksidasi permukaan lapisan sealant dan meningkatkan suhu lelehnya. Untuk film yang digunakan dalam operasi form-fill-seal (FFS), permukaan sealant bagian dalam harus tetap pada atau mendekati energi permukaan aslinya untuk mempertahankan suhu inisiasi heat-seal yang optimal dan kekuatan pengelupasan. Inilah sebabnya mengapa struktur ekstrusi bersama yang dirancang untuk FFS diperlakukan pada satu sisi saja — permukaan luar untuk pencetakan, permukaan dalam dibiarkan asli untuk disegel.
Strategi Downgauging: Mengurangi Berat Film Tanpa Mengorbankan Performa
Dengan pajak kemasan plastik yang kini berlaku di Inggris dan diterapkan secara progresif di seluruh negara anggota UE, dan dengan pengecer besar yang menetapkan target pemasok untuk pengurangan berat kemasan, pengurangan ukuran – mengurangi ketebalan film sambil mempertahankan kinerja mekanis dan penghalang yang diperlukan – telah bergeser dari upaya pengurangan biaya menjadi strategi kepatuhan. Tantangan teknisnya adalah pengurangan ukuran secara proporsional akan mengurangi kekuatan tarik, ketahanan tusukan, dan pada film penghalang, ketebalan setiap lapisan fungsional.
Resin PE katalis metalosen dan situs tunggal modern memungkinkan penurunan pengukuran yang berarti dibandingkan dengan film PE Ziegler-Natta konvensional. Metallocene PE (mPE) memberikan kekuatan tarik dan ketahanan tusukan yang jauh lebih tinggi pada ketebalan yang setara, memungkinkan pengurangan ukuran sebesar 15–25% tanpa kehilangan kinerja mekanis. Dalam praktiknya, film PE 40 mikron konvensional sering kali dapat diganti dengan film mPE 30 mikron yang memenuhi spesifikasi uji jatuh dan integritas segel yang sama — mengurangi konsumsi bahan dan paparan pajak plastik sekitar 25% per unit.
Proyek downgauging yang berhasil memerlukan validasi ulang pengaturan mesin: film yang lebih tipis dijalankan pada suhu penyegelan yang lebih rendah dan kecepatan saluran yang lebih tinggi, dan mungkin memerlukan pengurangan zona tegangan pada dudukan pelepas untuk mencegah pecahnya jaring. Proses validasi harus mencakup uji penuaan yang dipercepat pada suhu dan kelembapan tinggi untuk memastikan bahwa lapisan penghalang yang lebih tipis masih memenuhi persyaratan umur simpan selama siklus distribusi penuh produk. Memperlakukan downgauging sebagai pertukaran film dan bukan proses kualifikasi ulang adalah alasan paling umum kegagalan proyek ini dalam produksi meskipun lulus uji laboratorium awal.
-
 Our VisionOur Vision
To be a trusted global partner in packaging materials, delivering innovative, reliable, and sustainable solutions that create long-term value for our customers. -
 Our MissionOur Mission
To provide high-quality packaging materials and customized solutions through advanced manufacturing, strict quality control, and responsive service, helping customers improve efficiency and competitiveness. -
 Social ResponsibilitySocial Responsibility
We are committed to responsible manufacturing by promoting eco-friendly materials, reducing environmental impact, and ensuring safe and ethical production practices. Through sustainable operations and long-term partnerships, we aim to contribute positively to society, the environment, and the communities we serve.
CONTACT DETAILS
- Address:No.241, Yaojiafan, Zhangpanqiao, Jalan Shushan, Distrik Xiaoshan, Kota Hangzhou, Provinsi Zhejiang, Tiongkok
- TEL:+86-0571-83175630
- Telepon:+86-13336160217
- Email:[email protected]
PRODUK
TAUTAN CEPAT
PUSAT BERITA
TERMINAL SELULER
Hak Cipta© Zhejiang Geruite Packaging Materials Co., Ltd. Hak Cipta Dilindungi.
Privasi Film Kemasan Kustom